

Jak dosáhnout přesného ovládání čepele při řezání tabáku?
Ve vysokorychlostní průmyslové výrobě není načasování jen ukazatelem výkonu – je to základní kritérium životaschopnosti produktu. Tato realita není nikde patrnější než v sekundárním zpracování tabáku. Moderní linky na výrobu a balení cigaret pracují astronomickými rychlostmi a často produkují až 20 000 cigaret za minutu. Při těchto rychlostech má mikrosekundová odchylka v mechanickém provedení za následek masivní plýtvání produktem, nekonzistentní hustotu a nákladné neplánované prostoje.
Ústředním bodem tohoto náročného provozního prostředí je primární řezací stroj. Dosažení konzistentní šířky řezů, čistých řezů a bezkonkurenční integrity listů vyžaduje přesnou synchronizaci mezi podáváním suroviny a zpracováním čepelí. Tato komplexní příručka zkoumá klíčové výzvy systémů řízení řezání tabáku a podrobně popisuje, jak implementace pokročilých automatizačních řešení – jako je servopohon AMK KWD 2 – umožňuje manažerům ve výrobě dosáhnout bezprecedentní úrovně přesnosti a propustnosti.
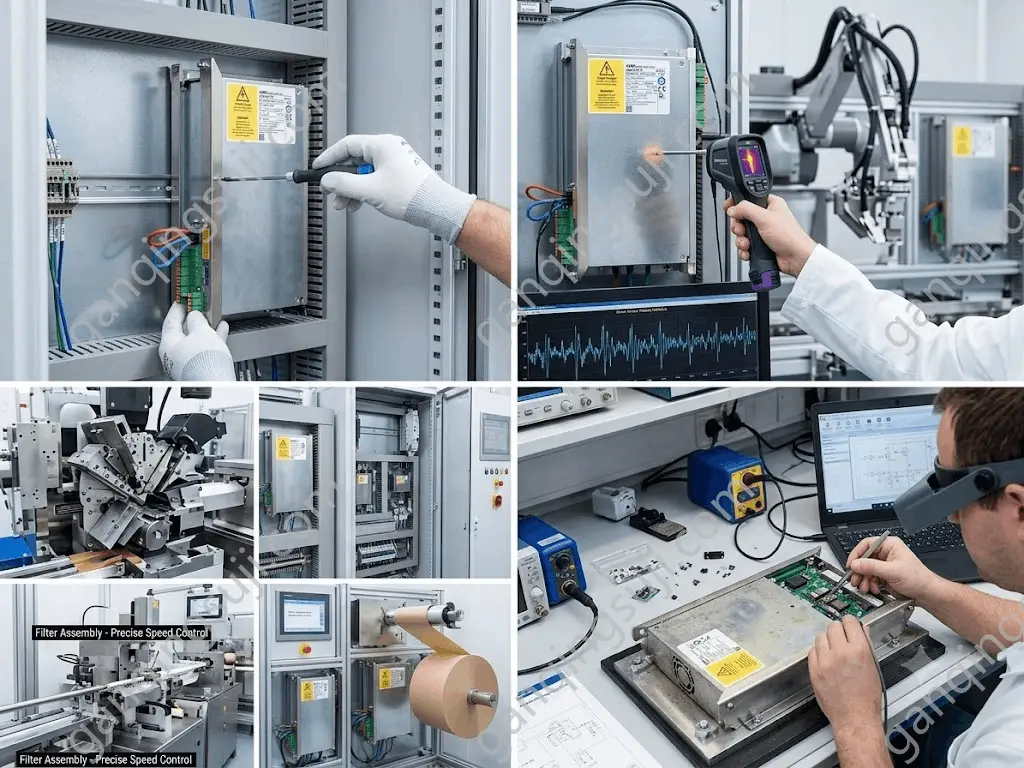
Klíčová role přesnosti v moderním řezání tabáku
Řezání tabákových listů je vysoce citlivý fyzikální proces. Na rozdíl od uniformních syntetických materiálů vykazují zpracované tabákové listy přirozené změny v obsahu vlhkosti, elasticitě a hustotě. Když řezací nůž narazí na hustý stlačený tabákový koláč, mechanický systém zažívá rychlé, nelineární kolísání zatížení.
Pokud pohon pohánějící řezací nůž nemůže dynamicky reagovat na tyto měnící se síly, dochází k několika systémovým poruchám:
● Nekonzistentní šířka řezu: Drobné výkyvy v rychlosti čepele mění tloušťku drcených tabákových vláken (hadříku). To mění vlastnosti hoření a chuťový profil konečného produktu.
● Zvýšená tvorba prachu a jemných částic: Vlečení nebo nesprávně načasování nože list drtí, místo aby jej čistě krájelo. To vytváří přebytečný tabákový prach, což vede k plýtvání materiálem a ucpávání strojů.
● Rychlé opotřebení čepele: Mikrozastavení a překročení rychlosti kladou obrovské tepelné a mechanické namáhání na břit, což výrazně zkracuje životnost nože.
Aby se tyto problémy zmírnily, zařízení pro primární zpracování se spoléhá na dynamické profily řízení pohybu. Řezný kotouč musí nejen udržovat pevný profil rychlosti, ale musí také upravovat svou polohu v reálném čase na základě rychlosti podávání vstupního produktu.
Dekonstrukce technických výzev polohování čepelí
Abychom pochopili, jak vyřešit problém odchylky nože, musíme se nejprve podívat na omezení řídicí smyčky staršího hardwaru. Tradiční systémy často oddělovaly pohon dopravníku od řídicí smyčky řezací hlavy. Tato architektura vytvářela nebezpečné zpoždění šíření signálu. V době, kdy následný senzor detekoval drobný prokluz v dopravníku pro podávání obalů nebo listového koláče, nůž již dokončil několik řezacích cyklů mimo střed.
Skutečná optimalizace vyžaduje přesnou synchronizaci elektronické vačky (e-cam). Řezná osa musí fungovat jako přesný podřízený virtuální enkodér hlavního typu, který sleduje posun materiálu. To vyžaduje průmyslový pohon schopný současně provádět vysokofrekvenční regulační smyčky proudu, rychlosti a polohy.
Prostředí zpracování tabáku je navíc známé svou drsností. Jemný tabákový prach působí jako abrazivum a izolant, který se usazuje v elektrických skříních a mechanických sestavách. Hardware zvolený pro tuto aplikaci musí mít jak robustní fyzické těsnění, tak i výjimečné vlastnosti tepelného managementu, aby se zabránilo předčasnému selhání součástí během nepřetržitého provozu 24 hodin denně, 7 dní v týdnu.
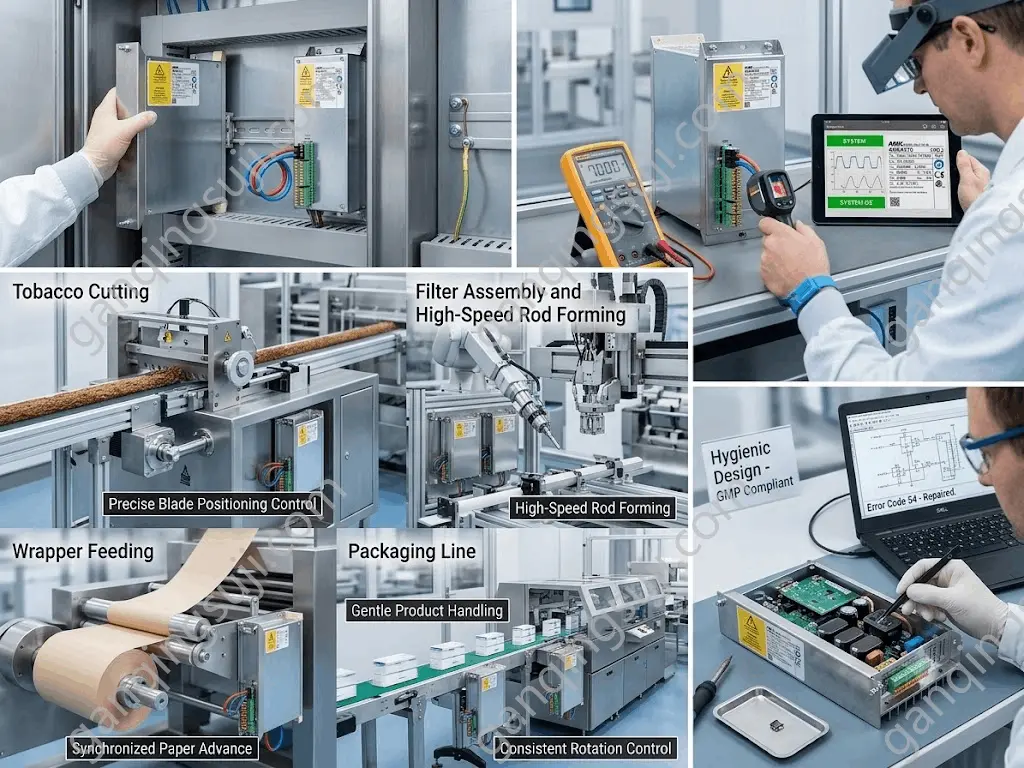
Řešení přesné rovnice s pokročilou architekturou servopohonů
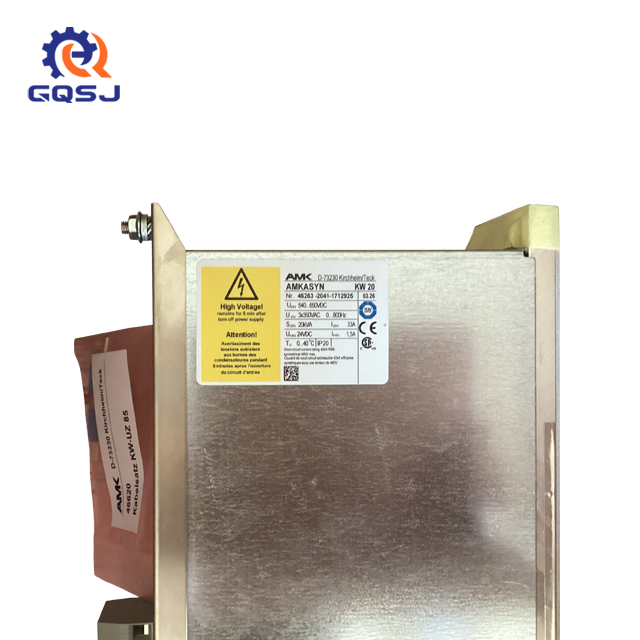
Překonání těchto strukturálních hranic vyžaduje přechod od generických frekvenčních měničů k vysoce výkonné servotechnologii. Servopohon AMK KWD 2 (konkrétně označený objednacím číslem: E760) je speciálně navržen tak, aby zvládl tyto intenzivní požadavky na víceosou synchronizaci.
Synchronizace v reálném čase v mikrosekundách
Řada KWD 2 využívá komunikační protokoly s vysokou šířkou pásma k výraznému zkrácení doby řídicího cyklu. Při provádění složitých elektronických převodových pohybů pohon monitoruje zpětnou vazbu enkodéru přímo z hřídele nože. Pokud se prudký nárůst hustoty tabákového koláče pokusí zpomalit noži, pohon okamžitě dodá korekční špičkový točivý moment. Toto rychlé nastavení zajišťuje, že si nože udrží absolutní polohu vzhledem k podávanému materiálu s přesností na mikrometr.
Dynamické elektronické vačkové řízení pro vícestupňové linky
V komplexních zařízeních pro výrobu cigaret se řezání tabáku neprovádí izolovaně. Řezací systém musí bezproblémově komunikovat s navazujícími procesy. Využitím pokročilých procesních možností pohonu KWD 2 mohou inženýři bezproblémově propojit primární sekvenci řezání se sekundární fází vysokorychlostního tvarování tyčí . Tento integrovaný přístup zajišťuje, že jakmile se drcený tabák přesune do kontinuální výroby tyčí, data o hustotě se přenesou dále do linky, čímž se dynamicky upraví rychlost podávání a zhutňovací nástroje bez nutnosti pozastavovat linku.
Diagnostika tepelné odolnosti a údržby
Fyzické prostředí závodu na primární zpracování tabáku vyžaduje hardware, který odolá extrémním podmínkám. Kompaktní rozměry a pokročilá architektura odvodu tepla zařízení KWD 2 zajišťují stabilní provoz i při montáži v hustě zabudovaných rozvaděčích.
Díky integraci moderních strategií prediktivní údržby navíc měnič nepřetržitě monitoruje strukturální parametry, jako je zvlnění momentu a teploty vinutí. Jakákoli neočekávaná odchylka slouží jako včasný varovný indikátor. Technici mohou pomocí přenosného diagnostického zařízení, jako jsou termokamery, identifikovat mechanický odpor nebo otupení lopatek dříve, než to spustí kritické vypnutí systému.
Synergická automatizace v celé výrobní lince
Přestože přesnost řezání tabáku zůstává ústředním bodem pro maximalizaci výtěžnosti surovin, továrna nemůže dosáhnout maximální efektivity optimalizací jediného stroje. Skutečná síla moderního řízení pohybu se projeví, když je na každé hlavní ose výrobní linky nasazena identická vysoce výkonná pohonná platforma.
Například za primárním řezacím strojem musí systém podávání obalů zvládat jemné papíry nebo materiály pro nanášení obalů. Využití stejné servoplatformy KWD 2 pro podávání obalů zaručuje dokonale synchronizovaný posun papíru. Tím se eliminují tahové špičky, které by mohly způsobit trhání papíru.
Díky rychlým možnostem zpracování vstupních dat je měnič ideální pro integraci do zón kontroly kvality, kde spouští okamžité mechanismy pro odmítnutí vad bez kompromisů v celkové rychlosti systému. Když celá výrobní hala využívá standardizovanou, vysoce výkonnou automatizační vrstvu, zpoždění komunikace v důsledku přeslechů klesá na nulu a správa náhradních dílů se výrazně zjednodušuje.
Chcete-li vidět, jak se tyto jednotlivé řídicí bloky sestavují do soudržného, vysoce výkonného průmyslového ekosystému, můžete si prohlédnout náš komplexní rozbor moderních konfigurací automatizace tabákových strojů.
Implementace osvědčených postupů pro konfiguraci servopohonů
Přechod na špičkový hardware měniče je pouze prvním krokem; maximalizace návratnosti investic vyžaduje dodržování přísných implementačních standardů během uvádění do provozu.
1. Optimalizace ladění rychlostní smyčky: Vzhledem k nepravidelným charakteristikám zatížení tabákového koláče vedou standardní PI (proporcionálně-integrační) ladicí smyčky často k nadměrnému překmitnutí. Inženýři by měli implementovat agresivní zesílení zpětné vazby na základě profilů zrychlení, aby pohon mohl preventivně čelit mechanickému odporu.
2. Zajistěte pevné mechanické spojení: Jakákoli vůle v převodovce nebo spojce sníží mikrosekundové doby odezvy servopohonu. Pro vysokorychlostní řezné aplikace jsou povinné planetové převodovky s vysokým točivým momentem a nulovou vůlí.
3. Stínění citlivých zpětnovazebních vedení: Vysokofrekvenční spínací frekvence vysoce výkonných měničů mohou vnášet elektromagnetické rušení (EMI) do zpětnovazebních kabelů enkodéru. Zpětnovazební vedení vždy veďte vyhrazenými, uzemněnými trubkami mimo kabely s vysokým výkonem.
Pro inženýrské týmy, které chtějí porovnat současný výkon svých strojů s mezinárodními standardy v oboru, poskytuje Rada pro automatizaci otevřeného zdrojového kódu (OMAC Packaging Workgroup) prostřednictvím svého oficiálního portálu OMAC Packaging Workgroup velmi podrobné technické rámce zahrnující otevřené komunikační architektury a bezpečnostní profily pro více os.
Dlouhodobý dopad přesného řízení na podnikání
Investice do prémiových řešení pro řízení pohybu přináší měřitelné dividendy v rámci celé vaší provozní bilance. Přechodem vašich řezacích systémů na vysoce přesný ekosystém pohonů s nízkou latencí získá váš závod okamžité strukturální výhody:
● Snížení míry zmetkovitosti materiálu: Eliminace odchylek v řezu se přímo promítá do úspory tun surového tabáku během typického ročního výrobního cyklu.
● Nižší celkové náklady na vlastnictví (TCO): Plynulejší přechody točivého momentu chrání převodovky, ložiska a nože před silnými mechanickými otřesy, čímž snižují náklady na rutinní výměnu součástí.
● Zvýšená konzistence značky: Dodávka jednotného, dokonale drceného tabáku zajišťuje, že vaše konečné spotřebitelské produkty splňují přesné předpisy týkající se hmotnosti a hustoty, a tím chrání reputaci značky po celém světě.
Chcete-li se dozvědět více o vyvíjející se regulační krajině upravující vysokorychlostní zařízení pro výrobu spotřebního zboží, nahlédněte do komplexních norem sestavených Mezinárodní organizací pro normalizaci (ISO) , které shrnují klíčové ukazatele bezpečnosti a účinnosti automatizovaných průmyslových strojů.
Závěr
Dosažení bezchybné přesnosti řezání tabáku již není luxusem vyhrazeným pro specializované stroje na zakázku. Spojením hlubokého porozumění mechanické dynamice listů s nejmodernější architekturou pohonu, jako je AMK KWD 2, mohou moderní výrobní zařízení eliminovat výrobní úzká hrdla minulosti. Standardizace vašich vysokorychlostních procesních smyček na robustních, responzivních a inteligentních pohonných systémech je nejrychlejší cestou k zajištění vaší konkurenční výhody na náročném globálním trhu.