

Jak optimalizovat přesnost řezání tabáku se servopohonem AMK KW20 E769?
Ve vysoce konkurenčním tabákovém průmyslu jsou marže definovány miligramy a milisekundami. Řezání tabáku je vysokorychlostní a vysoce přesný proces, kde i mikrosekunda desynchronizace může vést k nerovnoměrnému drcení, zhoršení kvality produktu a masivnímu plýtvání materiálem. Pro manažery nákupu a provozní ředitele závodů není výběr správné automatizační komponenty jen položkou technického kontrolního seznamu.
Servopohon AMK KW20 (objednací číslo: E769) se stal průmyslovým měřítkem pro zvládání těchto vysoce namáhaných prostředí. Jak ale přesně tento specifický hardware optimalizuje přesnost řezání tabáku a co z něj dělá chytrou investici pro dlouhodobou provozní efektivitu? Pojďme si rozebrat technickou integraci, priority instalace a protokoly údržby, které zaručují bezchybné ovládání čepele.
Klíčové spojení mezi řízením lopatek a dynamikou serv
Stroje na řezání tabáku vyžadují vzácnou kombinaci hrubého krouticího momentu a mikroskopické přesnosti. Čepele se otáčejí extrémními rychlostmi a krájejí hustě stlačené tabákové listy na rovnoměrné prameny. Jakákoli odchylka v rychlosti motoru se přímo projevuje v nerovnoměrné struktuře produktu, což může zkazit zážitek spotřebitele a zablokovat následné linky na balení a balení cigaret.
A právě zde vstupuje na scénu AMK KW20 E769. Tento servopohon, navržený s pokročilými řídicími smyčkami, poskytuje okamžité proudové odezvy, které vyrovnávají změny fyzického odporu, ke kterým dochází během řezání. Stabilizací výstupního krouticího momentu zajišťuje, že kotouč udržuje konstantní a nepoddajnou rychlost.
Integrace této jednotky do automatizovaného rámce vašeho stroje na řezání tabáku navíc minimalizuje mechanickou vůli. Firmware pohonu je optimalizován pro synchronizované víceosé řízení, což umožňuje, aby podávací dopravník a řezací nůž fungovaly v dokonalé harmonii. Když rychlost posuvu kolísá, dynamická řídicí smyčka KW20 okamžitě upraví rychlost nože a chrání tak integritu produktu i mechanické komponenty stroje.
Instalace a uzemnění: Položení základů pro přesnost
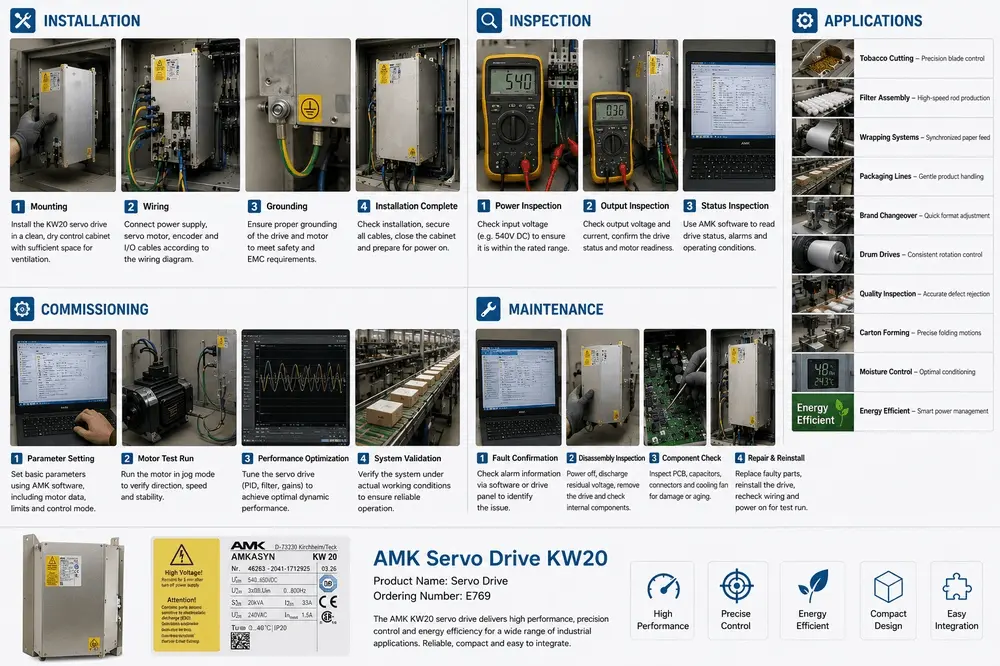
Dosažení špičkového výkonu servopohonu vyžaduje pečlivé nasazení v terénu. Jak je uvedeno v technické dokumentaci, instalace servopohonu KW20 probíhá přísným čtyřstupňovým procesem: montáž, zapojení, uzemnění a ověření.
1. Tepelné a prostorové řízení
Servopohon KW20 nabízí vysokou hustotu výkonu v kompaktním provedení. Aby se zabránilo lokálnímu hromadění tepla, musí být namontován svisle uvnitř čisté a suché rozvaděče. Dostatečný větrací prostor v horní a dolní části rozvaděče je nezbytný pro zajištění přirozené nebo nucené konvekce. Pro manažery nákupu je důležité zajistit, aby rozvržení rozvaděče odpovídalo těmto fyzickým rozměrům, což zabraňuje předčasnému stárnutí součástí.
2. Elektrická integrace a potlačení šumu
Prostředí s vysokorychlostním řezáním generuje značné elektromagnetické rušení (EMI). Pro ochranu řídicích signálů musí být kabely senzorického enkodéru a primární napájecí vedení odděleny. Připojení napájecího zdroje, servomotoru, enkodéru a I/O kabelů striktně podle oficiálního schématu zapojení eliminuje přeslechy signálů, které jsou častou příčinou občasných mikrozastavení.
3. Absolutní nutnost uzemnění
Při přesném ovládání kotouče může elektrický šum napodobovat povely k regulaci rychlosti a způsobovat mikroskopické chvění kotouče. Správné uzemnění je nezbytné. KW20 je vybavena specializovanými zemnícími svorkami, které vytvářejí cestu k zemi s nízkou impedancí. Zajištění robustního uzemnění pohonu, motoru a rámu skříně nejen splňuje mezinárodní bezpečnostní požadavky, ale také zajišťuje integritu signálu potřebnou pro submilimetrovou přesnost řezání.
Uvedení do provozu pro vysokorychlostní synchronizaci
Instalace hardwaru je jen polovina úspěchu; kalibrace softwaru odemkne skutečný potenciál pohonu. Pomocí proprietární softwarové platformy AMK mohou inženýři nastavit základní parametry přizpůsobené specifikacím zpracování tabáku. To zahrnuje zadání přesných údajů o motoru, nastavení provozních rychlostních limitů a konfiguraci specializovaných režimů řízení.
Během fáze uvádění do provozu se důrazně doporučuje provést zkušební chod motoru v krokovém režimu. Toto ověření při nízkých otáčkách zajišťuje, že směrová orientace a základní zpětnovazební smyčky fungují správně, než je pohon vystaven plnému provoznímu zatížení.
Skutečným rozlišovacím prvkem v kvalitě řezu je optimalizace výkonu . Jemným doladěním PID filtrů a nastavení zesílení mohou technici přizpůsobit odezvu pohonu přesné setrvačnosti těžkých řezných kotoučů. Dobře vyladěný systém vykazuje nulové překmitnutí a minimální dobu ustálení, což znamená, že stroj dosáhne cílové provozní rychlosti téměř okamžitě po spuštění a okamžitě se zotaví z velkého rázového zatížení.
Proaktivní údržba: Odstranění neplánovaných prostojů
Z hlediska nákupu a financí jsou celkové náklady na vlastnictví (TCO) silně ovlivněny předvídatelností údržby. Pokud dojde k poruše řezací linky, finanční ztráty se každou minutou hromadí. Zavedení přísného protokolu údržby servopohonu AMK KW20 proměňuje neočekávané poruchy v plánovaná a zvládnutelná servisní okna.
Pokud dojde k anomáliím ve výkonu, technici by měli využít softwarové rozhraní pro rychlé potvrzení chyby . Systémové protokoly odečítají stav měniče v reálném čase, alarmy a podmínky prostředí a okamžitě ukazují, zda je problém externí (například uvolněný kabel nebo zkrat motoru) nebo interní.
Řešení běžných závad při výrobě tabáku
Pro podporu údržbářských týmů diagnostika měniče mapuje přesná řešení opakujících se průmyslových problémů. Pochopení těchto běžných závad umožňuje týmům nákupu mít po ruce správné náhradní díly:
Problémy s nadproudem a přepětím
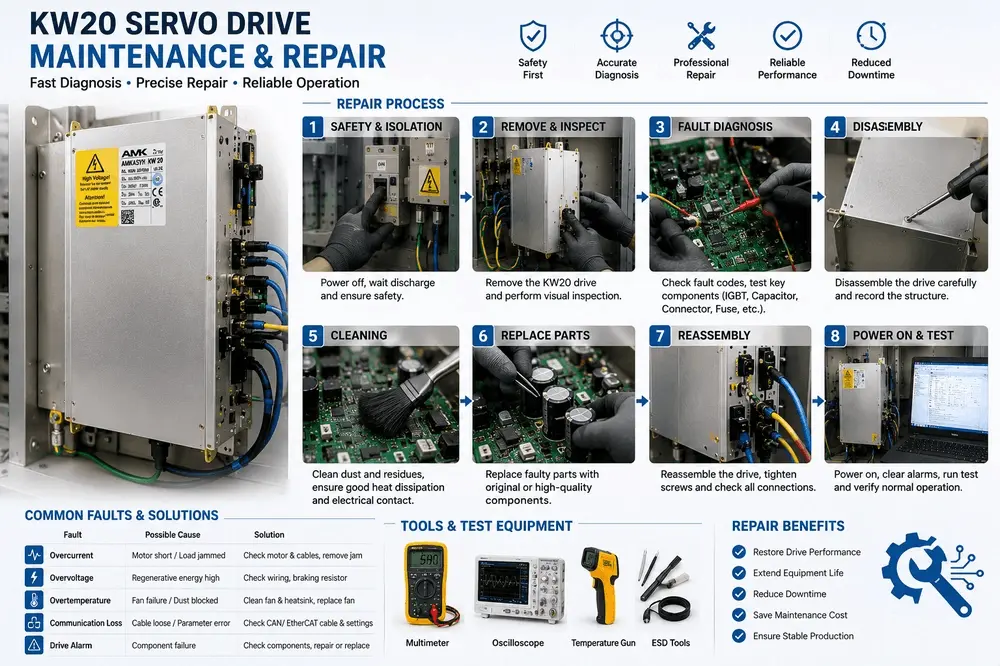
Alarm nadproudu často ukazuje na mechanické zaseknutí v nožové jednotce nebo zkrat v kabelech motoru. Odstranění zaseknutí a provedení kontroly izolace kabelu obvykle problém vyřeší. Naopak k přepětí dochází obvykle při rychlém zpomalování těžkých řezných kotoučů. Regenerační energie generovaná rotující hmotou se vrací zpět do pohonu. Použití správně dimenzovaného brzdného rezistoru tuto přebytečnou energii rozptyluje a udržuje prahové hodnoty napětí v bezpečných provozních mezích.
Stresory prostředí: Nadměrná teplota a ztráta komunikace
Prostředí pro zpracování tabáku může být horké a prašné. Pokud disk spustí chybu „Přehřátí“ , příčinou je téměř vždy ucpaný chladič nebo vadný vnitřní ventilátor. Pravidelné čisticí cykly toto riziko zcela snižují.
V případě ztráty komunikace , která zastaví synchronizaci více os, by se pozornost měla přesunout na fyzický stav sítě. Kontrola uvolněných kabelů CAN nebo EtherCAT a ověření adres uzlů parametrů eliminuje výpadky sítě a zajišťuje nepřetržitou a nepřerušovanou komunikaci mezi hlavním PLC a servopohonem. Podrobný rozpis těchto kroků si můžete uložit do záložek v našem komplexním řešení problémů s průmyslovými servopohony.
Pokud součást vyžaduje hloubkovou kontrolu nebo výměnu, je pro ochranu aktiva zásadní dodržování standardizovaného postupu opravy :
● Bezpečnost a izolace : Vypněte hlavní rozvodnou síť a počkejte, až se interní vysokonapěťové kondenzátory zcela vybijí. Před dotykem interních svorek vždy ověřte nulové napětí pomocí multimetru.
● Kontrola demontáže : Opatrně vyjměte jednotku ze skříně a ujistěte se, že veškeré vedení vodičů je zdokumentováno nebo vyfotografováno pro přesnou opětovnou montáž.
● Kontrola součástek : Zaměřte se na kontrolu desek plošných spojů (PCB), napájecích modulů (IGBT), kondenzátorů stejnosměrné sběrnice a vnitřního chladicího ventilátoru. Nahromadění tabákového prachu uvnitř chladiče může blokovat proudění vzduchu a způsobovat rychlé poruchy způsobené přehřátím.
● Čištění a opětovná montáž : K odstranění vodivého prachu a organických zbytků použijte specializované nástroje ESD. Proveďte opětovnou instalaci s použitím originálních nebo ekvivalentních vysoce kvalitních dílů a utáhněte všechny konstrukční a elektrické spoje dle specifikací.
Strategická hodnota pro osoby s rozhodovací pravomocí v oblasti zadávání veřejných zakázek
Investice do servopohonu AMK KW20 E769 přesahuje rámec pouhého pořízení prémiového hardwaru. Jedná se o strategický krok k výrobním linkám připraveným na budoucnost. Pohon se vyznačuje inteligentní správou napájení , která ve srovnání se staršími systémy drasticky snižuje spotřebu energie. Pro firemní kupce, kteří sledují uhlíkovou stopu a výdaje na energii, tyto úspory nabízejí měřitelnou podporu pro cíle firemní udržitelnosti a přímo snižují měsíční režijní náklady na energie.
Jeho kompaktní konstrukce navíc zjednodušuje dodatečnou montáž a umožňuje modernizaci starších strojů na zpracování tabáku bez nákladných konstrukčních úprav stávajících elektrických skříní. Díky vysoké spolehlivosti, přesným diagnostickým nástrojům a rychlým opravám minimalizuje KW20 prostoje, maximalizuje výkon linky a zajišťuje bezchybnou přesnost řezných nožů den za dnem.
Závěr a shrnutí pro kupující
Optimalizace přesnosti řezání tabáku je vyvažováním mezi robustní elektrotechnikou a inteligentním nákupem komponentů. Servopohon AMK KW20 E769 poskytuje přesnou stabilitu otáček a vysoce dynamickou odezvu potřebnou k udržení ostrých nožů, čistých řezů a pohybu výrobních linek. Dodržováním správných instalačních postupů a strukturovaných kontrolních seznamů údržby mohou továrny zajistit maximální životnost aktiv a výjimečnou konzistenci produktů.